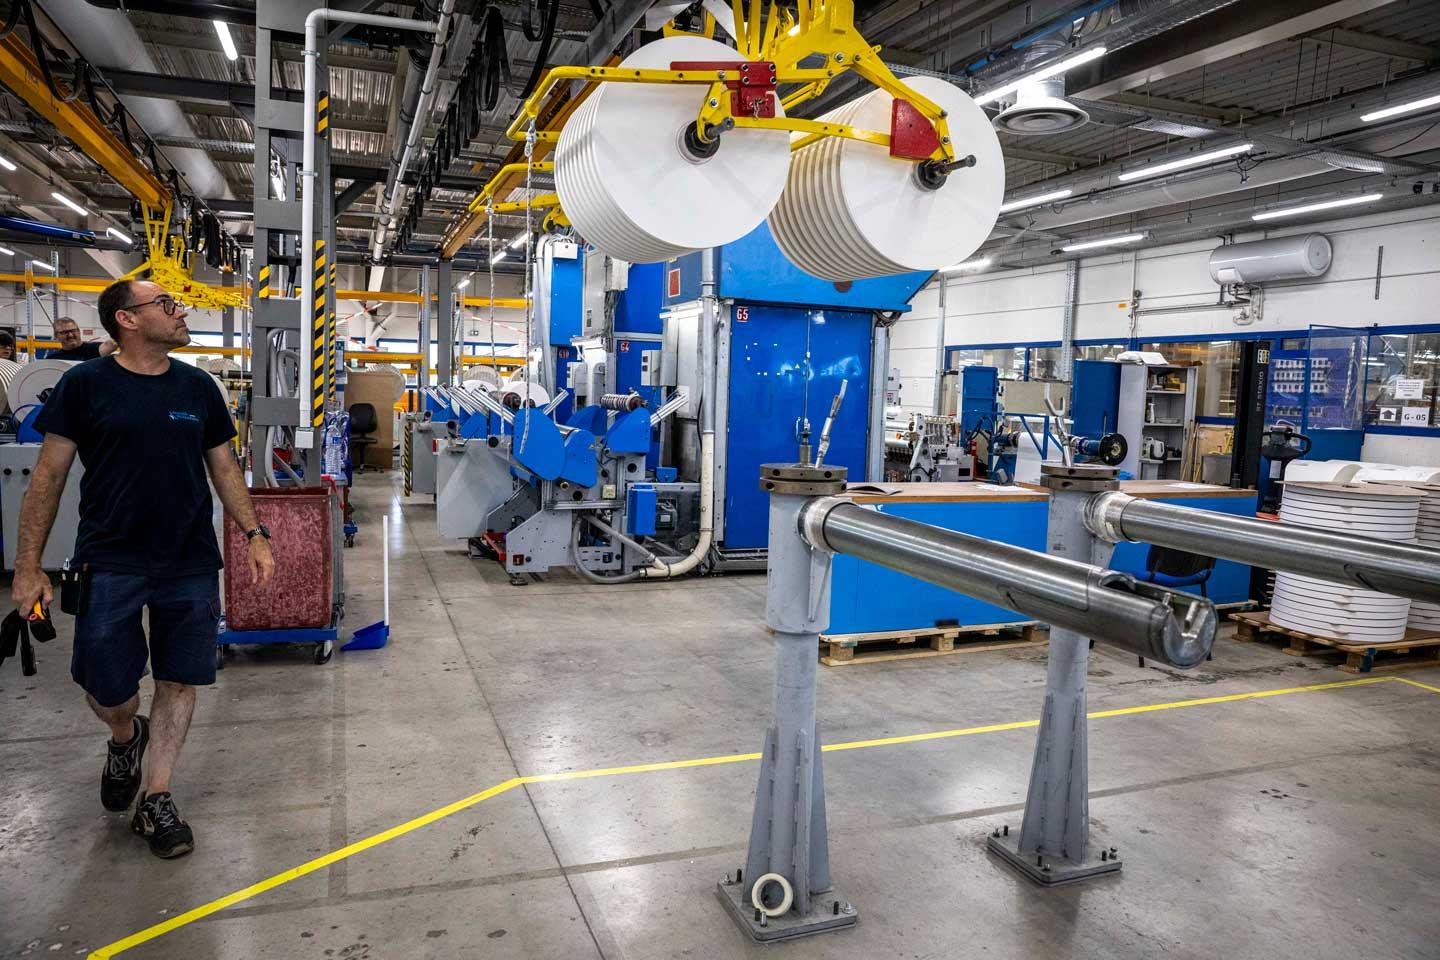
Partout, des aides à la manutention permettent de limiter le port de charges et de faciliter les déplacements de bobines.
-
© Vincent Nguyen pour l’INRS/2026
Il a été une source d’inspiration pour de nombreux artistes, qu’ils soient chanteurs ou illustrateurs… et, pour les initiés, les noms OCB, JOB ou Zig-Zag l’évoquent immédiatement : le papier à rouler les cigarettes… Fabriqué à Perpignan pour les marques en question par l’entreprise Republic Technologies France, ce produit a priori simple nécessite un véritable savoir-faire et de nombreuses manutentions. C’est Jean Bardou qui invente, en 1838 à Perpignan, le premier carnet de feuilles à rouler et c’est ainsi que naît JOB, le O étant un losange intercalé entre les deux initiales du fondateur. En 1884, les frères Braunstein créent en Belgique le premier appareil à enchevêtrer et donnent naissance à la marque Zig-Zag, puis, en 1918, c’est OCB qui voit le jour en Bretagne.
Après plusieurs changements de propriétaires, le site de Perpignan, d’où sortent les carnets des trois leaders sur le marché, est racheté en 2000 par Republic group, détenu par Don Levin, un distributeur de la marque JOB de Chicago qui a fait fortune dans ce secteur. « Pour faire face à l’augmentation des ventes, un deuxième site, près de l’aéroport de Perpignan, a vu le jour en 2011, explique le directeur général industriel, Jean-Pierre Clément. Au départ, il était orienté logistique. Désormais, on y fabrique aussi des liquides pour cigarette électronique et des produits de nettoyage pour verres optiques, dans lesquels nous nous sommes diversifiés. »
15 à 20 actions
sont menées chaque année dans le cadre du programme annuel de prévention élaboré en CSSCT.
Le site historique de Perpignan est très vaste, avec ses 15 000 m2 d’ateliers, et emploie environ 400 personnes. La matière première, le papier, arrive sous forme de bobines. « Fabriqué en France, tient à préciser le directeur. Nous proposons 40 sortes de papiers, qui peuvent être à base de bois, lin, chanvre, ou même bambou ou riz. » Certains sont des mélanges et les plus fins n’excèdent pas 10 g/m2, tandis que les volumineuses bobines de papier reçues dépassent les 400 kg. Le papier étant « vivant », fragile, l’hygrométrie et la température du site sont constamment régulées. Mais ce n’est pas là que se pose la question des risques professionnels auxquels seraient exposés les salariés.
« Les premiers contacts ont eu lieu en 2020, car l’entreprise était ciblée TMS Pros 1, explique Dominique Giunta, contrôleur de sécurité à la Carsat Languedoc-Roussillon. Les échanges ont été constructifs. La direction s’est impliquée, des postes ont été identifiés, des groupes projets créés… Ce qui est remarquable, c’est la façon dont l’entreprise a conduit sa démarche, notamment en favorisant les interactions entre les différents acteurs et services de l’entreprise (service prévention, méthodes, R&D, maintenance, opérateurs…). À chaque fois, cela débouche sur des prototypes qui sont testés par les opérateurs, modifiés après leurs remarques, puis déployés s’ils s’avèrent satisfaisants. » Aujourd’hui, l’entreprise n’est plus ciblée TMS Pros : « Mais elle poursuit sur sa lancée, dans une politique d’amélioration continue », commente le contrôleur de sécurité.
Réduire les manutentions
Un peu partout, des aides à la manutention ont été installées. Des palans et un pont roulant servent à déplacer les bobines de matière première, pour les placer sur l’une des machines à filigraner. « Il s’agit, par simple pression mécanique, d’imprimer en filigrane la marque du papier. Cette étape permet aussi de renforcer la transparence et la finesse du papier », explique Arnaud Bulot, responsable d’atelier. Le papier passe sur un cylindre et est réenroulé sur une autre bobine. « Nous avons souhaité doubler la longueur de nos bobines, souligne le directeur général. Cela signifie moins de déchets, moins de débrochages et moins de chargements de machines… donc moins de manutentions. »
Une fois les papiers filigranés, ils passent au gommage qui consiste à apposer un filet de colle de gomme arabique naturelle de 5 mm. Pour ce faire, le gommeur doit manipuler des bobines à l’aide d’un chariot ou d’un dispositif entrepointe. Une fois encollées, les bobines sont découpées en bobinettes ayant la largeur finale voulue, soit 36 à 77 mm. L’opérateur doit ensuite repositionner une à une les bobinettes sur de nouveaux supports. « Ce poste a été analysé, explique Stéphane Joffre, le responsable hygiène, santé et sécurité (HSS). Les sollicitations physiques de l’opérateur étaient nombreuses : port de charge, flexion du dos, élévation des épaules, nombre de tâches à réaliser. »

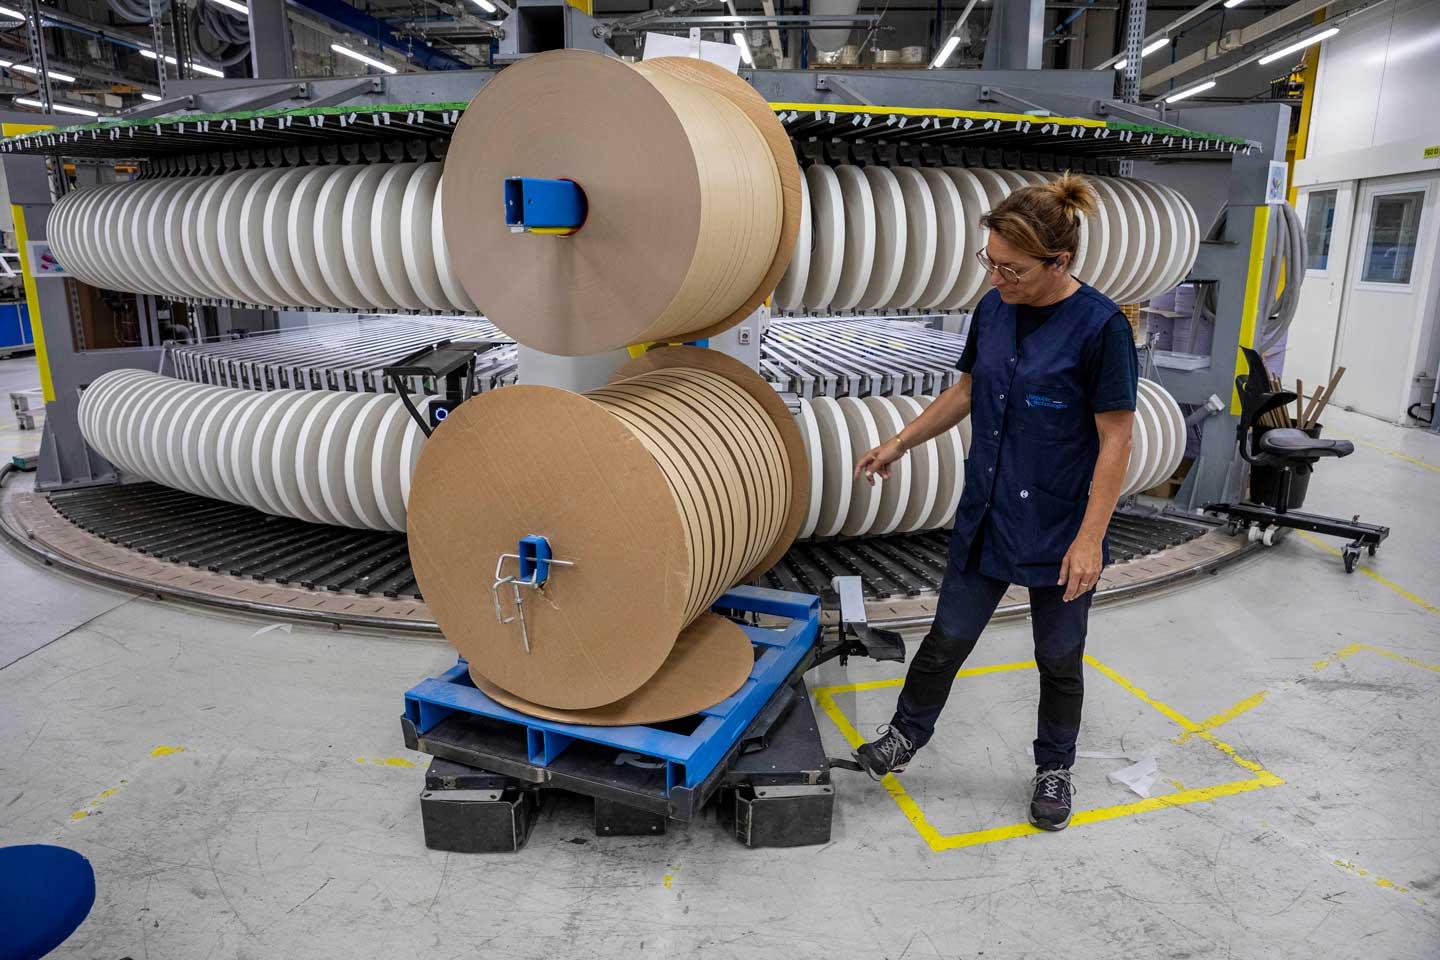
Pour alimenter l’enchevêtreuse, le service méthodes, les formateurs et les opérateurs ont travaillé ensemble pour aboutir à ce prototype : un chariot sur lequel on dépose une palette de bobinettes qui peut pivoter sur elle-même afin que les bobinettes soient correctement positionnées devant l’enchevêtreuse.
-
© Vincent Nguyen pour l’INRS/2026
Pendant plusieurs mois, un important travail a été réalisé pour rechercher des solutions, les tester, les modifier et les déployer le cas échéant. Le tout s’accompagnant de formation, car même si les opérateurs sont associés aux choix finaux, « on a parfois du mal à faire accepter le changement, selon Alexandre Bénéjean, à la tête d’une unité de production, les habitudes étant parfois très ancrées ». Ce travail a débouché sur le stockage vertical des bobinettes et leur déplacement à l’aide d’une ventouse, ainsi qu’un chariot à hauteur variable, et, pour limiter les gestes répétitifs, les étiquettes sont apposées au démarrage. « De plus, le poste a été réorganisé, afin que le conducteur n’alimente plus quatre machines, mais deux à trois », insiste Stéphane Joffre. « Cela nous a permis d’améliorer la qualité des produits et des conditions de travail. Et d’être ainsi gagnant-gagnant », précise Magali Goll, adjointe du DRH du site.
Des prototypes testés et améliorés
L’étape suivante est très particulière : il s’agit de l’enchevêtrage ou comment faire en sorte qu’à partir de bobinettes positionnées un peu comme sur un métier à tisser, le papier soit assemblé en zig-zag pour que lorsque l’on prend une feuille d’un carnet, une autre sorte aussitôt. Des bobines sur deux niveaux alimentent l’enchevêtreuse qui plie, assemble et coupe le papier, tout en insérant des repères de couleurs différentes pour constituer les paquets. Chaque bobinette pèse de 9 à 12 kg et l’opérateur pouvait précédemment en manipuler jusqu’à 60 par jour.
Des solutions ont été proposées, comme le déplacement des bobinettes avec une ventouse à air comprimé. « Un demi-succès, reconnaît Stéphane Joffre, car elle fait perdre du temps. » « Pour qu’un nouvel outil ou équipement soit accepté et utilisé par les opérateurs, il faut, en plus des exigences de prévention, qu’il réponde à l’ensemble des contraintes du poste, y compris les exigences de production », précise Dominique Giunta. La ventouse est toujours là, au cas où, mais le service méthodes, les formateurs et les opérateurs se sont de nouveau penchés sur le sujet pour aboutir à un nouveau prototype : un chariot sur lequel on dépose une palette de bobinettes qui peut pivoter sur elle-même afin que les bobinettes soient correctement positionnées devant l’enchevêtreuse. Puis, grâce à une rampe, l’opérateur les fait rouler jusqu’à leur emplacement final.

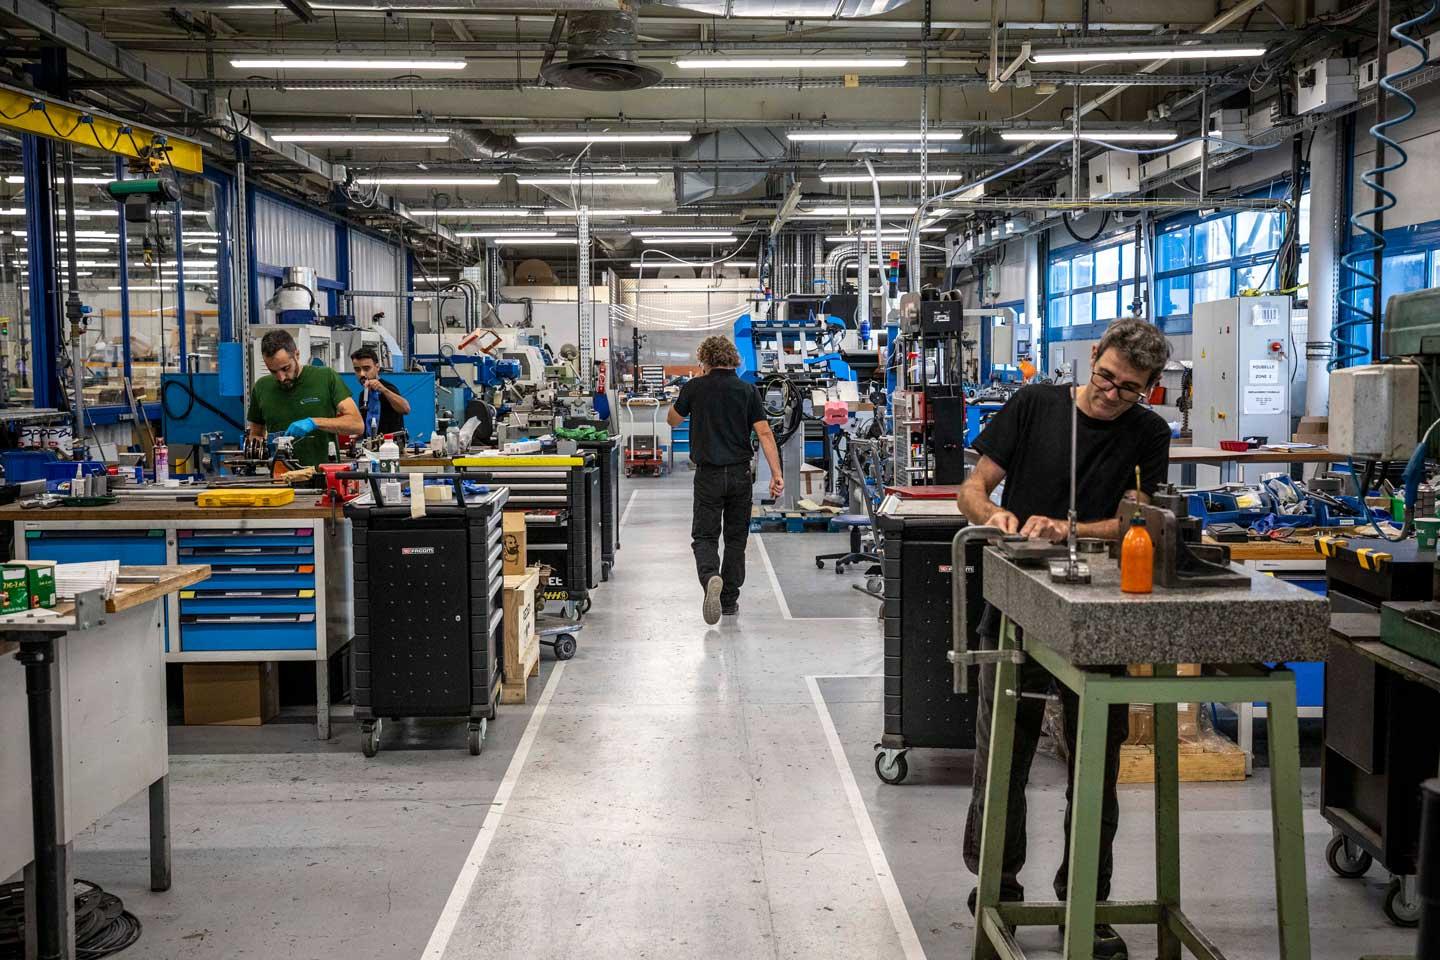
L’atelier maintenance permet de réaliser ou de modifier certains équipements pour qu’ils soient parfaitement adaptés aux besoins des opérateurs.
-
© Vincent Nguyen pour l’INRS/2026
« Ah j’en ai testé, des prototypes, se remémore Karine Vives, opératrice à ce poste. J’ai donné et je me suis même fait mal ! Mais là, c’est super, c’est bien pratique, ça fait du bien au dos et aux cervicales… et même aux genoux. » « Le chariot a été conçu spécialement pour pouvoir mettre les palettes dessus », précise Arnaud Bulot. Pour compléter le dispositif, un siège permet à l’opérateur – ici l’opératrice – d’intervenir sur les bobinettes en place sans trop de contraintes posturales. « On peut s’asseoir comme on veut, remarque Karine Vives. Moi je m’assois face au dossier… et je me déplace grâce au rail existant, autour des bobinettes. On a ajouté un plancher. C’est encore perfectible, mais c’est déjà très bien. » Les derniers ajustements devraient être réalisés avant de déployer le dispositif sur les autres enchevêtreuses du site.
On se dirige ensuite vers un autre type d’enchevêtreuse, façonnant du papier à cigarette destiné au marché anglais, car les Anglais veulent du papier avec deux coins coupés. Le papier est plus épais et doit être poinçonné. Là encore, une solution pour approvisionner la machine a été trouvée, avec l’aide des opérateurs. « Pour chaque sujet identifié, la réflexion s’articule autour de l’analyse précise de la situation de travail, l’écoute des salariés et le test de solutions avant déploiement », apprécie le contrôleur de sécurité. Cela peut prendre plusieurs années pour certains projets.
Réduire le port de charges
À la sortie de l’enchevêtrement, un robot se charge d’empiler les chargeurs, ces longues boîtes comprenant les papiers pliés prêts à être encartés. Cela permet de supprimer une bonne partie du port de charges et des postures contraignantes. Le dernier poste avant l’expédition a été récemment automatisé. « L’opérateur pouvait porter jusqu’à 2,5 tonnes par jour, explique le responsable HSS devant la ligne entièrement robotisée. C’est maintenant le robot qui s’en charge. On a gagné en productivité, tout en réduisant le port de charge. »
L’entreprise atteint une certaine maturité et une autonomie dans sa démarche de prévention des risques professionnels. Dominique Giunta réagit aux chiffres avancés par l’entreprise montrant une nette baisse de la sinistralité ces dernières années : « Les bénéfices vont au-delà de la réduction des accidents : les salariés travaillent dans de meilleures conditions, le dialogue est renforcé et l’entreprise gagne en efficacité. Cela montre bien que la prévention devient un facteur de performance, de qualité et d’attractivité. »
Certes, il reste des pistes de progrès, comme la réduction du bruit dans les ateliers, ou encore l’optimisation de l’utilisation du matériel existant, mais chacun souligne l’importance du chemin parcouru et la volonté partagée d’aller encore plus loin.
FICHE D'IDENTITÉ
Nom : Republic Technologies
Lieu : Perpignan (Pyrénées-Orientales)
Activité : fabrication de carnets de papiers à rouler les cigarettes (sur un autre site : fabrication d’accessoires pour fumeurs, d’e-liquides et de produits de nettoyage optiques)
Production : 1 milliard de carnets par an
Effectif : 400 personnes